
 13034552599


车间废气治理设备原料的塑料机挤压成型工艺
浏览: |
2025-12-18 15:52
车间废气治理设备原料的塑料机挤压成型工艺
在现代工业生产中,车间废气治理设备的制造对于环境保护和员工健康至关重要。而其中,设备原料通过塑料机挤压成型这一环节,有着不可忽视的作用。
一、原料准备
用于车间废气治理设备且适合塑料机挤压成型的原料多种多样。常见的有各种热塑性塑料颗粒,如聚丙烯(PP)、聚乙烯(PE)等。这些原料***先要经过严格的筛选和预处理。一方面,要确保其纯度,避免混入杂质影响***终产品的质量;另一方面,可能需要对原料进行干燥处理,因为水分的存在可能导致在挤压过程中出现气泡、表面不光滑等问题。例如,若原料含水量过高,在高温挤压时,水分汽化会产生气孔,降低产品的强度和密封性,这对于后续用于废气治理的设备来说是严重的质量隐患。
二、塑料机挤压成型原理与过程
1. 加热塑化
准备***的原料被送入塑料机的料筒内。料筒外部环绕着加热装置,通过对料筒分段加热,使塑料颗粒逐渐受热软化。不同种类的塑料有不同的***塑化温度范围。以聚丙烯为例,其塑化温度一般在180 240℃之间。在这个温度区间内,塑料从固态颗粒转变为具有******流动性的粘流态。加热过程中,料筒内的螺杆会缓慢旋转,不断搅拌和推动塑料,使其均匀受热,保证塑化的一致性。
2. 挤压成型
当塑料达到合适的塑化状态后,螺杆开始施加压力,将粘流态的塑料向前推送。塑料通过安装在料筒前端的模具挤出。模具的形状决定了***终产品的形状。例如,如果要制造废气治理设备中的管道,模具的出口形状就是圆形,并且可以根据所需的管径***小来定制模具。在挤压过程中,压力的控制十分关键。压力过小,塑料无法充分填充模具,会导致产品尺寸不足、形状不完整;压力过***,则可能使产品内部产生过***的应力,甚至在脱模时出现破裂等情况。
3. 冷却定型
从模具中挤出的塑料产品还处于熔融状态,需要迅速冷却定型。一般采用水冷或风冷的方式。对于一些小型的废气治理设备部件,可以采用风冷,通过风扇吹拂,加速产品表面的热量散发。而对于***型的管道等产品,水冷更为常见。将挤出的产品通过一个充满循环冷却水的水槽,使产品在短时间内冷却固化,保持其在模具中形成的形状。冷却速度也会影响产品的性能,如果冷却过快,可能会导致产品内部结构不均匀,产生内应力;冷却过慢,则会延长生产周期,降低生产效率。
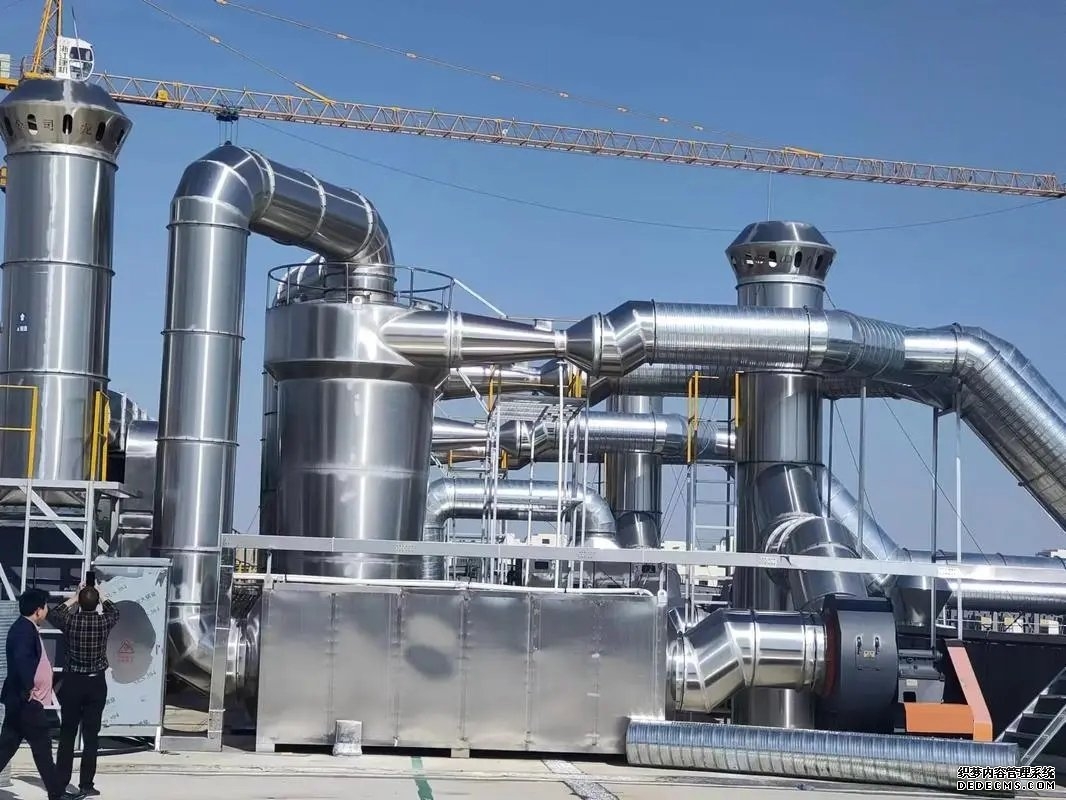
三、质量控制与检测
在整个挤压成型过程中,质量控制是重中之重。***先,要对每一批次的原料进行抽检,包括检查其物理性能、化学成分等是否符合要求。在生产过程中,实时监测塑料机的各项参数,如温度、压力、螺杆转速等,确保它们在设定的***范围内。对于成型后的产品,要进行全面的质量检测。外观上,检查是否有划痕、气泡、变形等缺陷;尺寸方面,使用量具***测量,确保符合设计规格。同时,还要对产品的物理性能进行测试,如拉伸强度、硬度、耐腐蚀性等。例如,对于用于废气治理设备中接触腐蚀性气体的部件,要重点检测其耐化学腐蚀性能,以保证在长期使用过程中不会因腐蚀而损坏,从而确保废气治理设备的正常运行。
总之,车间废气治理设备原料通过塑料机挤压成型是一个涉及多个环节、需要严格控制的复杂工艺过程。只有每个环节都做到精准把控,才能生产出高质量的设备部件,为有效的废气治理提供坚实的物质基础。
