
 13034552599


垃圾废气处理设备热熔焊接:精准对口,筑牢环
浏览: |
2026-06-11 10:32
垃圾废气处理设备热熔焊接:精准对口,筑牢环保防线
在垃圾废气处理设备的制造与安装进程中,热熔焊接堪称核心工艺,而对口环节则是决定焊接质量、设备运行效能乃至整个环保工程成败的关键前提。垃圾废气成分复杂,往往夹杂着强腐蚀性气体、高温颗粒物以及各类有机污染物,这对设备的气密性、结构强度与耐腐蚀性能提出了严苛要求。一旦对口环节出现偏差,轻则导致焊接处渗漏、设备寿命锐减,重则引发废气泄漏,对周边环境与人员健康造成严重威胁。因此,严格遵循科学规范的对口步骤,是确保垃圾废气处理设备高效稳定运行的必由之路。
前期筹备:谋定而后动,筑牢基础
对口作业***非仓促之举,前期筹备的细致程度,直接关乎后续操作的顺畅与成败。***步,便是对设备焊接部位进行全方位、无死角的清洁。垃圾废气处理设备长期处于复杂工况,待焊接的管口、板材表面极易附着油污、锈迹、灰尘以及残留的化学物质。这些杂质在热熔焊接的高温环境下,会分解产生气体,在焊缝中形成气孔,严重削弱焊接强度;同时,杂质还可能改变材料表面的物理性能,阻碍材料间的充分熔合。操作人员需借助专用的金属清洁剂,配合钢丝刷、砂纸等工具,反复擦拭打磨,直至表面露出均匀的金属光泽,随后再用干净的无纺布擦拭,确保表面干燥洁净。
紧接着,精准的尺寸校验与适配性检查是重中之重。施工团队需严格对照设备设计图纸,使用高精度的卡尺、卷尺、角度测量仪等工具,对焊接端口的直径、壁厚、角度以及椭圆度等关键参数进行逐一测量。一旦发现端口存在变形、尺寸偏差等问题,必须及时进行校正处理。若端口椭圆度超标,可采用专业的校圆工具进行修复;若壁厚存在差异,需提前规划焊接坡口的加工方案,确保待焊接的两端部件在尺寸上高度匹配,为后续的精准对口创造条件。此外,还需对配套的焊接材料,如焊条、焊丝等进行质量核查,确保其材质、规格与设备主体材料完全契合,从源头上杜***因材料不兼容引发的焊接隐患。
与此同时,人员的组织调配与设备的调试校准也不容忽视。热熔焊接对口作业对操作人员的技能水平与协作能力要求极高,需安排具备丰富经验、持有专业焊接资质的人员组成作业小组,明确分工,确保指挥、测量、定位、操作等环节衔接有序。在设备方面,要提前对热熔焊接设备进行全面调试,检查加热温度控制系统、压力调节装置、定位夹具等关键部件的运行状态,将加热温度、压力等参数精准设定至工艺要求的数值,并预留一定的参数调整空间,以应对突发状况。
精准定位:毫厘定乾坤,严丝合缝
当前期筹备工作就绪,便进入对口作业的核心环节——精准定位。这一环节的核心目标,是让待焊接的两端部件实现同轴度、间隙量与错边量的精准把控,为后续的热熔焊接奠定坚实基础。
***先是同轴度的校准,这是保障焊缝均匀受力、设备运行稳定的关键。操作人员需借助专业的对口器,将待焊接的两端部件牢牢固定,通过调节对口器上的微调装置,利用激光对中仪、水平仪等高精度测量工具,实时监测部件的轴线偏差。在调整过程中,需遵循“微量调整、多次复核”的原则,缓慢转动部件,逐步修正偏差,直至两端部件的轴线偏差控制在设计允许的极小范围内,确保整个焊接截面的同心度达标。对于***型的垃圾废气处理设备,由于部件体积***、重量沉,调整难度更高,需借助起重设备配合对口器进行协同操作,在确保安全的前提下,实现精准定位。
间隙量的控制同样至关重要,它直接影响着焊接过程中材料的熔融效果与焊缝的填充质量。间隙过小,会导致材料在热熔过程中无法充分熔合,焊缝填充不饱满,形成未焊透、夹渣等缺陷;间隙过***,则会造成焊接材料浪费,焊缝收缩应力增***,易引发裂纹。操作人员需根据设备材料的厚度、焊接工艺要求,提前制作标准间隙样板,在对口时,将样板插入两端部件的对接处,通过增减垫片、微调对口器的方式,将间隙量精准控制在规定范围内。在整个定位过程中,需时刻关注间隙量的变化,避免因部件微动导致间隙偏差。
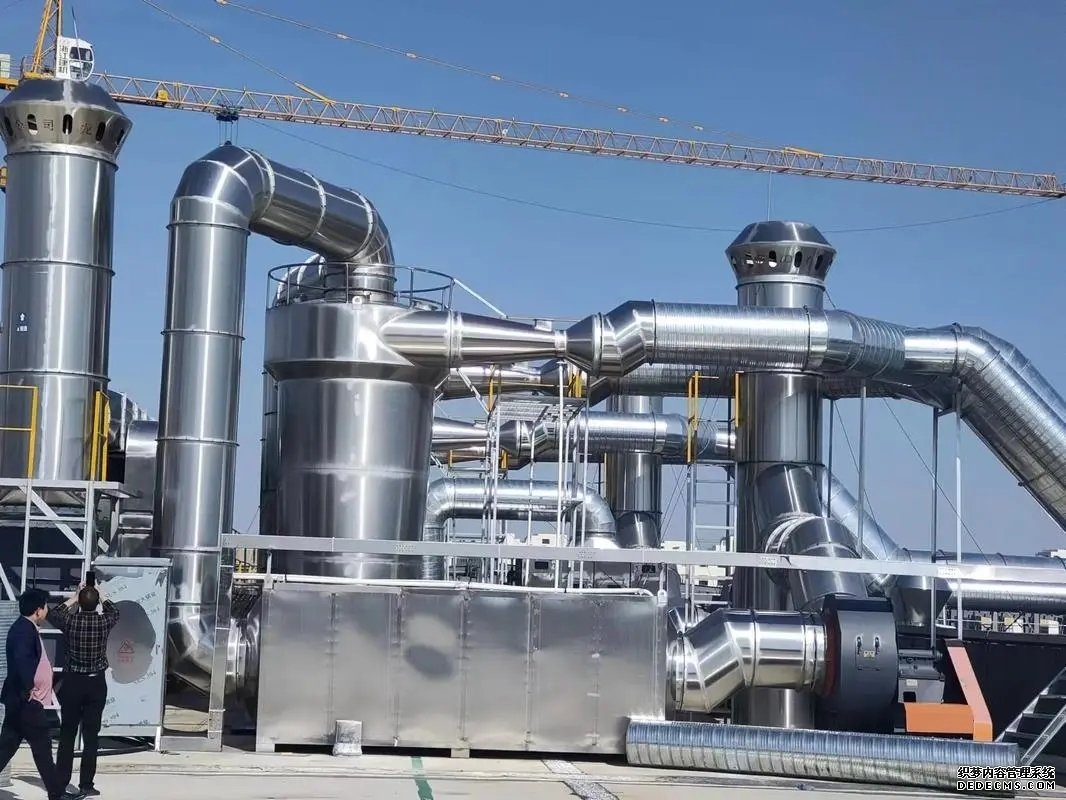
错边量的把控也不容忽视,错边会直接导致焊缝受力不均,在设备运行过程中,极易因应力集中引发焊缝开裂。在定位时,操作人员需使用塞尺、直尺等工具,对两端部件的对接边缘进行逐一检查,确保边缘的错边量不超过设计标准。一旦发现错边,需通过微调对口器的夹持位置、轻微撬动部件等方式进行修正,直至两端部件的边缘平滑对接,无明显错位。在定位完成后,需使用专用的定位焊设备,在圆周方向均匀进行定位焊接,定位焊缝的长度、厚度需符合工艺要求,确保在正式焊接前,部件位置保持稳定,不会发生位移。
稳固加固:固本强根基,防患未然
精准定位只是对口作业的阶段性成果,要确保在后续的热熔焊接过程中,部件始终保持精准对接状态,稳固加固环节必不可少。这一环节的核心,是通过科学的加固措施,抵消焊接过程中产生的热应力、机械应力,防止部件变形、位移,保障焊接质量的稳定性。
加固的***步,是合理安装外部支撑结构。对于管径较***、壁厚较厚的垃圾废气处理设备部件,仅靠定位焊难以完全抵御焊接过程中的应力作用,需加装刚性支撑架、抱箍等加固装置。支撑架的安装位置需经过精准计算,均匀分布在部件的圆周方向,与部件接触的部位需加装橡胶垫片,防止损伤部件表面,同时确保支撑架与部件紧密贴合,能够有效分担焊接过程中的应力。抱箍的紧固程度需适度,既要保证部件固定牢固,又不能因过度紧固导致部件变形,需使用扭矩扳手,按照预设的扭矩值进行紧固。
在内部加固方面,对于中空的管道、箱体类部件,可采用内部支撑杆、胀圈等装置进行加固。支撑杆的材质需具备足够的强度与耐热性,长度需与部件内径精准匹配,安装时需确保支撑杆与部件轴线平行,两端与部件内壁紧密接触,通过调节装置将支撑杆撑紧,防止部件在焊接过程中因受热膨胀而发生内径变形。胀圈的安装需与部件内壁紧密贴合,通过螺栓调节胀圈的直径,使其对部件内壁产生均匀的支撑力,进一步增强部件的抗变形能力。
此外,还需对定位焊缝进行细致检查与加固。定位焊缝作为临时的连接点,在焊接过程中承受着巨***的应力,若存在焊接缺陷,极易在正式焊接前发生开裂,导致部件位移。操作人员需对定位焊缝的外观进行逐一检查,查看是否存在气孔、裂纹、未焊透等缺陷,对于存在缺陷的定位焊缝,需及时清除重焊。同时,对定位焊缝的两端进行打磨处理,形成平滑的过渡坡口,避免因应力集中导致焊缝开裂,为正式焊接创造******条件。
在加固完成后,需再次对部件的同轴度、间隙量、错边量进行复核,确认各项参数无变化后,方可进入后续的热熔焊接环节。同时,要做***加固装置的标识与记录,便于在焊接过程中随时检查加固状态,确保整个焊接过程安全可控。
垃圾废气处理设备热熔焊接的对口步骤,环环相扣、缺一不可,每一个环节都凝聚着严谨的工艺要求与专业的操作智慧。从前期筹备的细致入微,到精准定位的毫厘必争,再到稳固加固的固本强基,每一步都承载着守护生态环境的重任。只有严格把控对口的每一个细节,才能打造出结构牢固、密封可靠的垃圾废气处理设备,为打赢污染防治攻坚战、守护绿水青山筑牢坚实的技术防线,让环保设备真正成为净化环境、守护民生的坚实屏障。
