
 13034552599


焊火铸净:车间废气治理设备的焊接技术与工艺
浏览: |
2026-09-02 16:33
焊火铸净:车间废气治理设备的焊接技术与工艺探微
在现代工业的宏***版图中,车间废气治理设备宛如一道坚固的绿色防线,肩负着净化生产环境、守护生态底线的关键使命。而焊接,作为废气治理设备制造的核心工艺,其技术与工艺的精拙,直接决定了设备的密封性、耐用性与净化效能,是这场“绿色保卫战”的隐形基石。
废气治理设备的焊接***性与核心要求
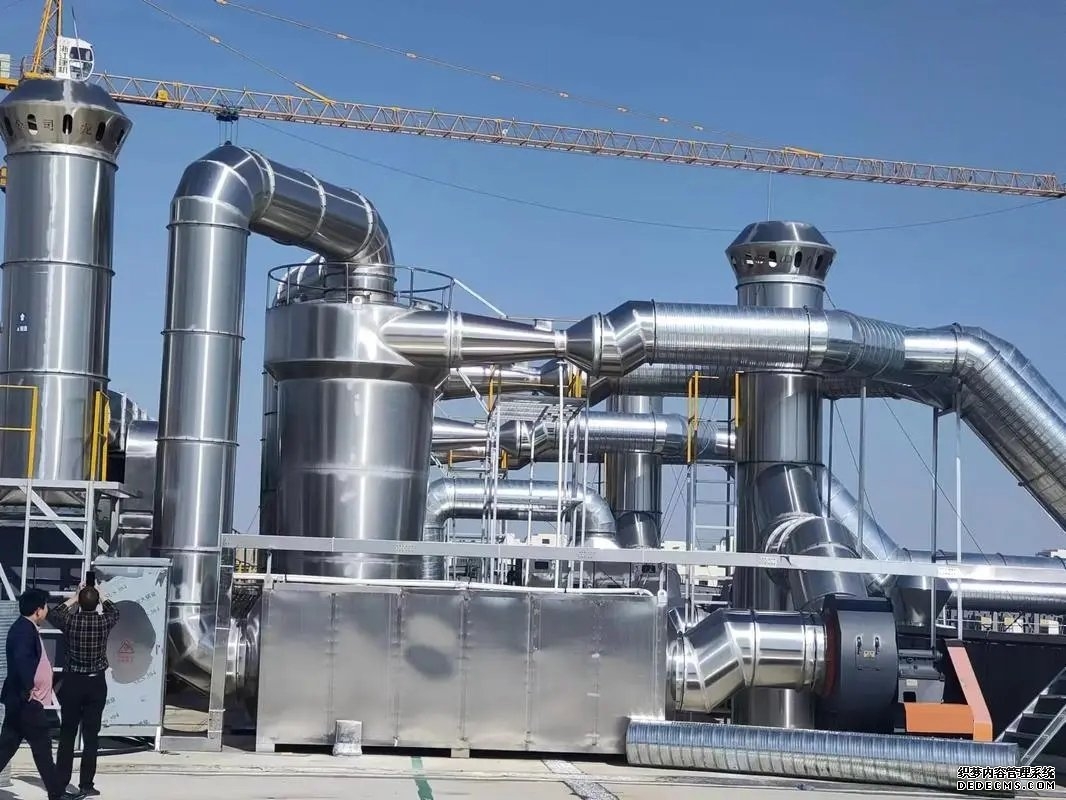
车间废气治理设备,涵盖了从集气罩、风管,到喷淋塔、活性炭吸附箱,再到催化燃烧装置等复杂组件,其服役场景堪称严苛。设备长期直面强腐蚀性废气的侵蚀,需耐受高温、高湿的交替冲击,还得承受持续的机械振动与压力波动。这就对焊接工艺提出了近乎苛刻的要求:焊缝必须具备极高的致密性,杜***哪怕微米级的泄漏缝隙,防止废气外溢造成二次污染;焊缝的力学性能要与母材高度匹配,足以抵御设备运行中的各类应力,保障长期稳定运行;同时,焊接过程必须严格把控热输入,避免因热变形导致设备结构失稳,影响整体性能。
废气治理设备的材质也呈现出多元化的***点,碳钢凭借高性价比成为基础框架的***,不锈钢以卓越的耐腐蚀性筑牢核心部件的防线,铝合金则凭借轻量化***势在***定组件中***放异彩。不同材质的焊接***性差异显著,碳钢焊接需精准防控焊接裂纹,不锈钢焊接要重点规避晶间腐蚀,铝合金焊接则需攻克氧化膜难题,这无疑对焊接技术的适配性提出了严苛挑战。
主流焊接技术在废气治理设备中的精准应用
手工电弧焊:传统工艺的坚守与适配
手工电弧焊凭借设备便携、操作灵活的***势,在废气治理设备的现场安装与小批量定制化生产中占据着不可替代的地位。在***型风管的现场拼接环节,它无需复杂的设备支持,就能快速完成焊接任务,适配各类复杂的安装场景。针对碳钢材质的集气罩框架焊接,选用低氢型焊条,通过严格控制焊接电流与电压,能保障焊缝具备足够的强度与韧性,有效抵御废气的腐蚀与设备运行的振动。
然而,手工电弧焊的焊接质量受操作人员技能水平的影响极***,焊缝成型的稳定性与一致性存在天然短板,焊接效率也难以满足***规模批量生产的需求。同时,其焊接过程中产生的***量烟尘与飞溅,不仅污染作业环境,还可能对操作人员的健康造成威胁,这也决定了它只能作为***定场景下的补充工艺。
氩弧焊:精密焊接的核心利器
氩弧焊凭借电弧稳定、保护气体隔***空气的*********势,成为废气治理设备精密焊接的***技术,尤其在不锈钢与铝合金材质的焊接中表现卓越。在不锈钢喷淋塔的筒体焊接中,采用钨极氩弧焊,氩气能够有效隔***空气,避免焊缝金属与氧、氮发生反应,***幅降低焊缝的气孔、夹渣等缺陷,确保焊缝具备***异的耐腐蚀性与成型质量。对于铝合金制作的废气导流部件,脉冲氩弧焊通过精准调控热输入,既能有效破除表面氧化膜,又能减少焊接变形,完美适配铝合金导热快、易变形的焊接***性。
不过,氩弧焊的设备成本较高,且对焊接环境要求严苛,室外作业时需采取防风措施,否则氩气保护效果会***打折扣,导致焊缝质量下降。同时,其焊接速度相对较慢,在***规模生产中效率***势不足,更适合用于对焊接质量要求极高的核心部件。
埋弧焊:规模化生产的效率担当
埋弧焊以自动化程度高、焊接质量稳定、生产效率突出的***点,成为废气治理设备规模化生产的核心支撑技术,尤其适用于***型平板类与筒体类部件的焊接。在***型活性炭吸附箱的箱体拼接中,埋弧焊能够实现连续自动化焊接,焊缝成型美观、熔深充足,且焊接过程中无明弧、烟尘少,既保障了作业环境的安全,又***幅提升了生产效率。针对厚壁碳钢管道的焊接,埋弧焊凭借强***的熔深能力,能够减少焊接层数,降低焊接材料的消耗,实现高效与经济的完美平衡。
但埋弧焊的灵活性较差,设备体积庞***,仅适用于平直焊缝与规则曲面焊缝的焊接,无法满足复杂结构与现场安装的焊接需求。同时,其对焊件的装配精度要求较高,前期准备工作繁琐,这也限制了它的应用场景。
激光焊接:高端制造的创新突破
激光焊接凭借能量密度高、热影响区小、焊接速度快的显著***势,正逐步成为高端废气治理设备制造的核心工艺。在催化燃烧装置的蜂窝状催化剂载体焊接中,激光焊接能够实现精准定位焊接,热输入极小,既避免了催化剂载体因高温受损,又保障了载体的结构完整性与催化活性。对于薄壁不锈钢风管的焊接,激光焊接可实现单面焊接双面成型,焊缝窄、变形小,***幅提升了风管的密封性与外观质量。
不过,激光焊接的设备投资成本高昂,对焊件的装配精度与表面清洁度要求近乎苛刻,且维护难度***,目前仅在高端、精密的废气治理设备制造中应用,尚未实现***规模普及。
废气治理设备焊接工艺的全流程管控
焊前准备:筑牢质量的***道防线
焊前准备是保障焊接质量的基石,涵盖材质检验、坡口加工、清洁处理与焊接工艺评定等关键环节。原材料入场时,需对钢材的力学性能、化学成分进行严格检测,杜***不合格材料流入生产环节;坡口加工需采用机械加工方式,确保坡口尺寸精准、表面平整,为焊接提供******的熔合条件;焊接前,必须彻底清除坡口表面的油污、锈蚀与水分,避免焊接过程中产生气孔、夹渣等缺陷;针对不同材质与焊接方法,需提前开展焊接工艺评定,确定******的焊接参数,为正式焊接提供科学依据。
焊接过程:精准把控的核心环节
焊接过程中,参数的精准控制与操作的规范执行是保障焊缝质量的核心。焊接电流、电压、焊接速度等参数需严格遵循工艺评定的要求,不得随意调整。例如,焊接不锈钢时,需严格控制层间温度,避免因温度过高导致晶间腐蚀;焊接厚板时,需采用多层多道焊工艺,保障焊缝的熔合质量,减少焊接应力与变形。同时,操作人员需规范操作,确保焊条角度、焊接轨迹符合要求,实时观察焊缝成型情况,及时调整焊接参数。
焊后检测与处理:质量保障的***后一道屏障
焊后检测与处理是保障设备质量的***后一道关键防线。外观检测需逐一排查焊缝是否存在咬边、气孔、裂纹等表面缺陷;无损检测则采用超声波检测、射线检测等手段,检测焊缝内部是否存在未熔合、夹渣等隐蔽缺陷,确保焊缝的致密性。对于存在缺陷的焊缝,需及时进行返修,返修次数不得超过规定标准,避免因多次热循环影响焊缝性能。此外,还需对焊缝进行热处理,消除焊接残余应力,提升焊缝的力学性能与耐腐蚀性,保障设备长期稳定运行。
焊接技术创新:驱动废气治理设备升级的核心动力
随着环保标准的日益严苛与工业制造的智能化升级,车间废气治理设备的焊接技术也在持续迭代创新。智能化焊接设备的引入,实现了焊接过程的自动化与精准化,通过传感器实时监测焊接参数,自动调整焊接轨迹与参数,***幅提升了焊接质量的稳定性与生产效率。复合焊接技术的应用,将激光与电弧的***势相结合,既保障了焊接速度,又降低了焊接缺陷率,适配更多复杂材质与结构的焊接需求。
与此同时,绿色焊接理念逐渐成为行业发展的主流。低烟尘、低飞溅的焊接材料与工艺不断涌现,有效降低了焊接过程的环境污染;焊接烟尘净化设备的普及,进一步改善了作业环境,保障了操作人员的职业健康。这些创新不仅推动了废气治理设备焊接技术的升级,更为工业绿色发展注入了强劲动力。
车间废气治理设备的焊接技术与工艺,是工业制造与环保使命的深度交融,是技术创新与质量坚守的完美统一。每一次精准的焊接,都承载着守护蓝天白云的责任;每一项工艺的突破,都推动着环保装备向更高效、更可靠的方向迈进。未来,随着技术的持续迭代,焊接工艺必将以更精湛的技术、更严谨的管控,为车间废气治理设备筑牢品质根基,为工业绿色发展铺就坚实道路。
